Que una barra de radio falle en el sendero no arruina solo el día. A mitad de escalada en una pared de roca, o en plena etapa de una carrera desértica, un eslabón de suspensión roto puede significar un vuelco y un desenlace muy malo. Aun así, cuando los compradores abastecen estas piezas, la conversación se queda en precio y plazo: no en el proceso de fabricación que determina si la barra aguanta o se hace añicos.
Entender cómo se mecaniza, se acaba y se inspecciona una barra de radio le dice más sobre la calidad de un proveedor que cualquier ficha técnica o foto de producto. Esto es lo que ocurre realmente entre la placa de aluminio en bruto y la pieza terminada lista para atornillar.
Selección de material: la decisión 7075 frente a 6061
El aluminio domina la producción de barras de radio del posventa. Su ventaja peso-resistencia frente al acero es real, se mecaniza bien y el anodizado ofrece buena protección anticorrosiva para off-road. El debate no es aluminio o acero: es qué aluminio y en qué condiciones.
El 6061-T6 es el caballo de batalla de producción: límite elástico de unos 276 MPa, excelente mecanabilidad, stock disponible y buen coste en volumen. Es la elección correcta para coches de calle, off-road moderado y aplicaciones donde pesan más el ahorro de peso y la anticorrosión que la carga máxima.
El 7075-T6 es la llamada de rendimiento. Con unos 503 MPa de límite elástico —casi el doble del 6061— soporta cargas cíclicas mayores sin agrietarse por fatiga. Los contrapesos son reales: cuesta más y es más difícil de mecanizar, exigiendo más atención a trayectorias y parámetros de corte. Para vehículos de competición, crawlers dedicados y cualquier aplicación donde la probabilidad de fallo deba acercarse a cero, el 7075 es el material correcto.
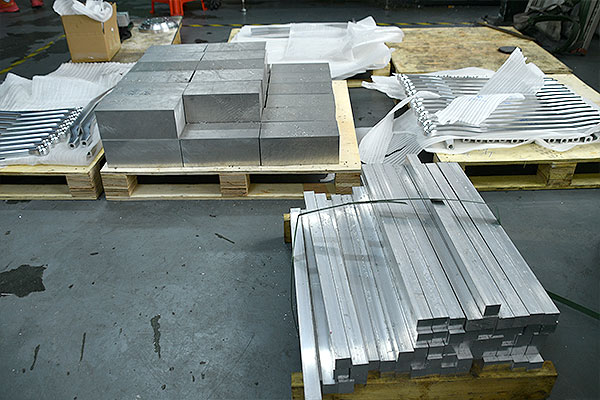
Un detalle que separa la fabricación cuidada de la descuidada: qué pasa con la placa en bruto antes de empezar el CNC. El material se inspecciona visualmente en busca de defectos de superficie —arañazos profundos, porosidad, inclusiones—. No es solo estética: un hueco subsuperficial en el lugar equivocado se convierte en foco de grieta bajo carga cíclica.
Más importante aún: placa aliviada de tensiones frente a placa estándar.
La placa de aluminio retiene tensiones internas del laminado. Al liberarse durante un mecanizado agresivo, la pieza se deforma. Para trabajos de tolerancia estrecha se especifica material aliviado desde el inicio: busque designaciones como 7075-T7351 o 6061-T651, donde el sufijo «51» indica alivio de tensiones por estirado. Descubrir la deformación tras la inspección final significa desechar una pieza dimensionalmente correcta.
Mecanizado CNC: trabajo por ambas caras y el estándar de ±0,01 mm
Mecanizar una barra de radio exige trabajo CNC a dos caras: la pieza se sujeta, se desbasta y se termina en una cara, se voltea y se vuelve a sujetar para la segunda. Ese volteo introduce el primer modo de fallo crítico. Si la nueva sujeción no es consistente —si la pieza asienta distinto que en la primera cara—, todas las cotas posteriores quedan referidas a un datum desplazado. El error se acumula desde ahí.
El desbaste retira material en volumen con fresas de gran diámetro y parámetros agresivos. El objetivo es quitar stock, no precisión. Se deja deliberadamente un sobrematerial de 0,15-0,30 mm por cara para el acabado. Ir directo a parámetros de acabado sin desbastar desperdicia tiempo y acelera el desgaste de herramienta; saltarse el sobrematerial no deja margen para que el acabado elimine las marcas de deflexión.
El acabado es donde se establecen las cotas. Alta velocidad de husillo, bajo avance, poca profundidad de pasada. Dos cotas se controlan en esta fase:
- Distancia entre centros de los alojamientos de montaje: tolerancia ±0,01-0,02 mm en trabajo de precisión
- Paralelismo y perpendicularidad de los ejes de los alojamientos
La tolerancia de ±0,01-0,02 mm en distancia entre centros no es teatro de precisión. Determina directamente si la barra se instala sin precarga y si se mantiene así bajo carga. Una barra 0,5 mm corta introduce tensión constante en la ferretería; una 0,5 mm larga induce flexión lateral en el anclaje al chasis. En ambos casos, cada componente conectado se desgasta antes. En equipo de competición con inspecciones frecuentes, una barra ligeramente fuera de especificación solo significa cambiar casquillos antes. En un vehículo de serie o en un build de cliente que no verá un wrench en 10.000 millas, es un problema de fiabilidad que avisa en el peor momento.
El chaflanado cierra la secuencia CNC: C0,5 a C1,0 mm en todos los cantos exteriores, aplicado directamente en el programa con herramienta de chaflán. No es cosmética: los cantos vivos son concentradores de tensión y, bajo carga cíclica, las grietas de fatiga se inician allí preferentemente. Un chaflán reparte la tensión en un radio mayor y alarga sensiblemente la vida de la pieza. Para las transiciones internas y esquinas donde no llega la herramienta, el desbaratado manual con rasqueta completa el trabajo.
Acabado superficial: por qué la secuencia lo es todo
La secuencia de tratamiento —pulir, después taladrar los orificios laterales y roscar, y después anodizar— parece al revés para compradores que no han visto el proceso. No lo es.
El pulido vibratorio coloca las barras mecanizadas en un tambor con media cerámica y compuesto de corte. La acción de volteo elimina marcas de herramienta, rayas de mecanizado y micro-burrs en todas las superficies a la vez. Rugosidad objetivo: Ra 0,8 o mejor. El beneficio funcional no es solo estético: un sustrato más liso hace que la capa de óxido del anodizado se adhiera uniformemente. Las superficies rugosas, con picos y valles, generan una capa desigual —gruesa en valles, fina en picos— que compromete tanto la anticorrosión como el aspecto.
Si los orificios laterales se taladran antes del pulido, la media se empaqueta en los agujeros y es casi imposible de limpiar. Las roscas hechas antes del pulido se muelen. La secuencia no es negociable.
El anodizado es donde se establece la durabilidad. Dos tipos aplican:
- Tipo II (anodizado estándar): capa de 5-25 μm. Buena anticorrosión, admite tinte, menor coste. Apto para uso general del posventa.
- Tipo III (anodizado duro): capa de 25-50 μm, dureza superficial cercana a HV 400. Resistencia al desgaste y a la abrasión notablemente superior. La elección correcta para superficies de alojamientos en contacto con casquillos o donde la pieza sufra abrasión repetida.
Un detalle que separa el anodizado profesional del aficionado: la protección de roscas. El anodizado hace crecer la capa de óxido dentro del aluminio, consumiendo material base. Una rosca M6 sin proteger en 7075 no pasará el calibre de rosca tras el anodizado duro. Se combinan dos estrategias complementarias: tapones de silicona impiden que el baño alcance la geometría de la rosca, y el diámetro de taladro se preabre 0,02-0,03 mm por encima antes de roscar para compensar el crecimiento residual del recubrimiento en los bordes del tapón. El tapón es la barrera principal; la sobremedida, el seguro. Ambos deben estar diseñados en el proceso antes de enviar la primera pieza, no descubrirse como devoluciones de campo.
Operaciones secundarias: taladrado, roscado y montaje
Tras el pulido, y antes de que la pieza entre en la cuba de anodizado, se taladran los orificios laterales y se roscan. La lógica es directa: cortar aluminio desnudo produce geometría limpia; el anodizado posterior recubre todo de forma uniforme, con los orificios roscados tapados para proteger sus dimensiones como se describió antes.
Los orificios laterales —lubricación, tornillo de apriete, ventilaciones— requieren utillaje dedicado. Mordazas blandas de CNC a medida sujetan la pieza pulida sin marcas de apriete manteniendo la posición del orificio en especificación.
El roscado sigue al taladrado. En 7075-T6 concretamente se prefieren machos de laminar (roll taps) frente a los de corte. Los machos de laminar desplazan material en vez de cortarlo: raíces de rosca más resistentes y mejor acabado superficial. En aleaciones más duras, los machos de corte tienden a astillarse y generan roscas más débiles. La diferencia de coste es marginal; la de calidad de rosca, no.
El ensamblaje —prensa de casquillos de bronce, de polímero o rótulas según especificación— es la última oportunidad de dañar la pieza antes del envío. Una prensa manual aplica fuerza sin medirla. Una prensa servoregulada con monitorización fuerza-desplazamiento en tiempo real registra toda la curva: lo esperable es un aumento suave de la fuerza en la zona de inserción. Un pico repentino delata un casquillo desalineado; un pico por debajo de lo esperado, un diámetro de alojamientoo grande. Ninguno de los dos casos pasaría una inspección visual; ninguno produce un montaje fiable.
La verificación final de par en los tornillos autoblocantes se hace con llave dinamométrica calibrada a 5-8 N·m para M4-M6 en aluminio, contra especificación documentada.
Control de calidad: inspección CMM y qué mide realmente
La inspección dimensional de las barras de radio opera en dos niveles: medición al 100 % de las cotas que determinan la función y muestreo de alta frecuencia en características secundarias.
- La inspección por CMM (máquina de medición por coordenadas) cubre las características críticas:
- Distancia entre centros: la CMM palpa ambos centros de alojamientos y calcula la distancia real. Tolerancia: ±0,01-0,02 mm. Las piezas fuera de ventana se rechazan o re trabajan: sin excepciones de «enviar y cruzar dedos».
- Paralelismo de alojamientos: el eje del alojamiento del extremo grande se compara con el del extremo pequeño. Un eslabón con alojamientos no paralelos introduce bloqueo bajo carga y transmite esfuerzo al casquillo en una dirección para la que no está diseñado.
- Perpendicularidad alojamiento-cara: el eje del alojamiento se mide respecto a la cara de la barra. La desviación crea reparto desigual de carga en el ancho de contacto del casquillo y acelera el desgaste de un borde.
- Cilindricidad: se barren varias secciones del alojamiento para confirmar que es un cilindro real —no ovalado por deflexión de herramienta, no cónico por herramienta gastada—. Un alojamiento fuera de redondez se desgasta de forma desigual y puede hacer girar el casquillo bajo carga dinámica.
Según la biblioteca de estándares técnicos de SAE International, la exactitud posicional entre centros se identifica de forma consistente como el principal determinante de la vida útil de casquillos y rótulas en eslabones de suspensión. El calibre manual no puede verificar esta cota de forma fiable en producción; la CMM es el único método que produce datos trazables y repetibles.
Las comprobaciones de calibre de alta frecuencia dan retroalimentación rápida al operario en cotas secundarias: longitud total, cotas de perfil externo, posición de orificios laterales. La exactitud del calibre no llega a la de la CMM, pero a la frecuencia necesaria para detectar deriva de proceso, una medición cada pocas piezas da información accionable antes de que una mala tendencia genere un lote entero de scrap.
En superficies anodizadas, el espesor del recubrimiento se verifica por corrientes de Foucault. La MIL-A-8625F, especificación militar estadounidense para recubrimientos anódicos del aluminio, define los criterios de aceptación de los tipos II y III que los fabricantes de precisión referencian incluso en aplicaciones comerciales: no porque contratos militares lo exijan, sino porque los métodos de ensayo son inequívocos y trazables.
Marcado, embalaje y cualificación de proveedores
La grabado láser con láser de fibra marca cada pieza en la superficie anodizada con el número de lote de producción, la designación del material (p. ej., «7075-T6») y el logo del cliente. La potencia y la velocidad de barrido se ajustan a la aleación y al recubrimiento: demasiado superficial y la marca desaparece al manipularla; demasiado profunda y se daña la capa de óxido en un área visible. El aspecto —caracteres blancos por ablación del óxido o marcas oscuras por reoxidación superficial— depende de los parámetros y de la preferencia del cliente.
La trazabilidad de lote es un requisito práctico para compradores B2B. Cuando aparece un problema de calidad en el campo —y acabará apareciendo— poder extraer el número de lote afectado de la marca y cruzarlo con el informe CMM y el certificado de material es la diferencia entre una retirada contenida y un problema a ciegas.
El embalaje es ingeniería de última etapa. Una bandeja de espuma EPE troquelada a medida mantiene cada barra aislada de las piezas adyacentes. Las piezas de precisión no viajan sueltas en la misma caja: la espuma EPE evita daños estéticos y, sobre todo, los golpes y marcas de contacto que pueden desplazar metal en una superficie con tolerancia de 0,01 mm.
Al homologar un proveedor de barras de radio, estas preguntas revelan si el proceso está documentado o improvisado:
- ¿Qué aleación y templas? ¿Puede aportar certificados de fábrica?
- ¿La placa está aliviada de tensiones antes del mecanizado?
- ¿Enmascara las roscas durante el anodizado y qué sobremedida de taladro prevé para el recubrimiento?
- ¿Prensa servoregulada con monitorización de fuerza o prensa manual?
- ¿Hay informes CMM disponibles para la inspección de primera pieza?
Un proveedor que responde las cinco sin dudar dirige un proceso pensado de principio a fin. El que titubea en alguna probablemente no ha alcanzado el ±0,01-0,02 mm de distancia entre centros con la suficiente constancia como para saber si importa.
Ninguno de los pasos anteriores es exótico: es lo que los mejores fabricantes de barras de radio ya hacen, y lo que una pieza con tolerancias de centésimas de milímetro necesita realmente para rendir como promete. Cuando la conversación pasa de «¿cuál es el precio?» a «¿cuál es el proceso?», está haciendo la pregunta correcta — y ya sabe qué respuestas escuchar.