Por qué el tratamiento superficial es crítico
Las aleaciones de aluminio tienen un rasgo natural: forman una capa de óxido extremadamente fina (unos 2-3 nanómetros) que protege el metal base. Pero la capacidad protectora de esta capa natural es muy limitada: bajo el ataque de la niebla salina, los productos de deshielo y el polvo de freno a alta temperatura, esta película se rompe con rapidez. Una vez que empieza la corrosión, la resistencia del aluminio cae en picado.
Según casos reales, los separadores de rueda de aluminio sin tratar en zonas costeras o en regiones del norte con mucha sal de deshielo pueden no durar ni dos años. ¿Y el mismo producto con un tratamiento superficial adecuado? Sigue funcionando bien a los 5-8 años. Ese es el valor del tratamiento superficial: no es estética, es un seguro de seguridad estructural.
Además de la resistencia a la corrosión, el tratamiento superficial influye en otros parámetros. Por ejemplo, la dureza: tras el anodizado duro, la dureza superficial del aluminio puede alcanzar HV400-600 (dureza Vickers), cercana a la de algunos aceros para herramientas. Eso significa mayor resistencia a los arañazos, una ventaja clara si monta y desmonta neumáticos con frecuencia.
El mercado tiene tres tratamientos superficiales principales: anodizado duro, pintura en polvo y tratamiento Dacromet. Cada uno tiene sus casos de uso y su impacto en el coste. Si elige mal, o desperdicia dinero o deja lagunas de seguridad.
Anodizado duro: la ciencia de las soluciones premium
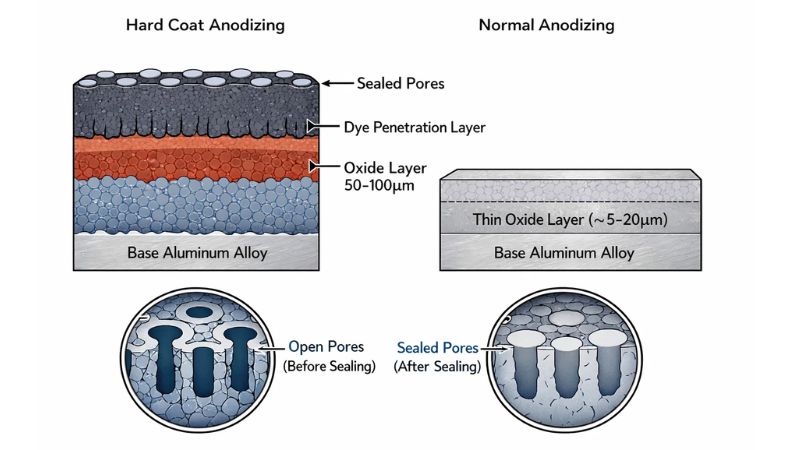
Anodizado normal frente a anodizado duro
El anodizado normal (Tipo II) crea una capa de óxido de unos 5-25 micrómetros de espesor, principalmente decorativa y de protección ligera. Anodizado duro (Hard Coat Anodizing / Tipo III) es algo completamente distinto:
- Espesor de la capa de óxido: 50-100 micrómetros (4-10 veces más gruesa que la normal)
- Dureza superficial: HV400-600 (el anodizado normal solo HV200-300)
- Resistencia a la corrosión: en ensayos de niebla salina neutra supera las 1000 horas (el anodizado normal, unas 300 horas)
- Resistencia al desgaste: entre 10 y 20 veces mejor que el aluminio sin tratar
La diferencia de proceso está en la densidad de corriente y la fórmula del electrolito. El anodizado duro usa una densidad de corriente mayor y un electrolito a baja temperatura (normalmente 0-5 °C), de modo que la capa de óxido crece más densa y gruesa. El coste sube en consecuencia: los separadores de la misma especificación con anodizado duro cuestan entre un 30 y un 50 % más que con anodizado normal.
La ventaja del anodizado duro negro
La superficie negra que se ve en los separadores de rueda de gama alta suele ser de anodizado duro negro. Tras formarse la capa de óxido, este proceso emplea la penetración de tinte y el sellado para «encerrar» el color dentro de la capa, de modo que no se desprende ni se desvanece como la pintura.
Según la práctica de una fábrica profesional de separadores de rueda, el anodizado duro negro no es solo estética: también aporta una ventaja funcional. Las capas negras de anodizado duro disipan muy bien el calor por radiación, lo que ayuda al separador a liberar calor más rápido con frenadas intensas y reduce el riesgo de que el material se ablande por el calor. Para propietarios de coches deportivos y conductores exigentes, es una ventaja real.
Limitaciones del anodizado duro y consideraciones de diseño
No es perfecto. Primero, solo funciona en aluminio: el acero no se puede anodizar. Segundo, si la capa de óxido sufre arañazos o descantados graves, el aluminio base expuesto seguirá corroyendo —aunque la capa de óxido no se desprende en láminas como hacen los recubrimientos.
Hay además un detalle profesional que conviene conocer: las capas de anodizado duro tienen espesor (crecimiento normalmente bidireccional: la mitad penetra en la base y la mitad crece hacia fuera). Los separadores de calidad contemplan esta tolerancia en fase de diseño, garantizando que tras el tratamiento la precisión dimensional del taladro central y de los agujeros del PCD se mantenga dentro de ±0,02 mm. Es la muestra de un control coordinado entre precisión CNC y tratamiento de superficie.
En costes, el tratamiento de superficie de un juego de 4 separadores con anodizado duro supone un 15-20 % del coste total. Por eso los productos baratos rara vez lo emplean.
Recubrimiento en polvo: la opción práctica y duradera
Comparación de rendimiento
Según los datos de pruebas del sector, la pintura en polvo supera en realidad al anodizado en algunos aspectos:
- Resistencia a los impactos: la pintura en polvo tiene cierta elasticidad y resiste mejor los golpes que las capas anodizadas, duras pero frágiles
- Espesor del recubrimiento: normalmente 100-150 micrómetros, mayor que el del anodizado duro
- Resistencia química: mejor resistencia al líquido de frenos, la gasolina y otros productos químicos
- Ensayo de niebla salina: una pintura en polvo de calidad puede alcanzar 1000-1500 horas
Pero la pintura en polvo tiene puntos débiles evidentes: es una capa de cobertura, no una capa integrada, por lo que existe riesgo de delaminación. Si una piedra perfora o raya el recubrimiento, la humedad se filtra por la brecha y provoca corrosión bajo la pintura (lo que se suele llamar «ampollas»). Las capas anodizadas, que crecen desde el propio metal, no sufren delaminación.
También hay un riesgo oculto: la falta de uniformidad del recubrimiento. Si la pintura en polvo se aplica de forma desigual, la planitud de la superficie de contacto del separador puede salirse de tolerancia. Un error de solo 0,1 mm puede provocar vibraciones por desequilibrio dinámico a alta velocidad. Por eso los mejores productos suelen rectificar de nuevo las superficies de contacto de montaje o recurren al anodizado para garantizar la precisión del contacto plano.
Ventajas de aplicación
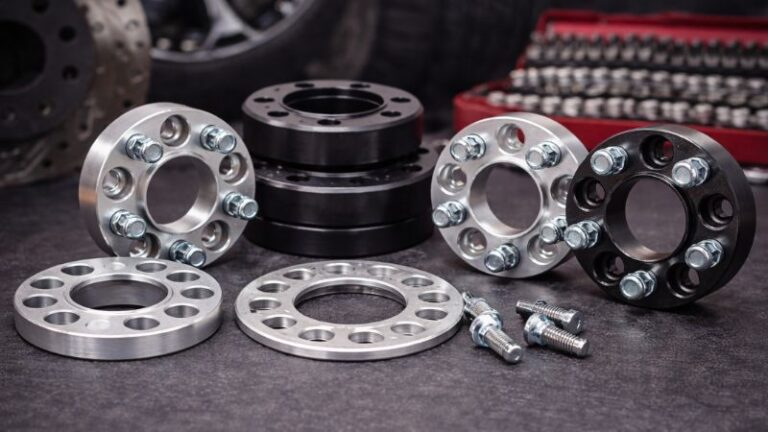
La gran ventaja de la pintura en polvo es una elección de colores casi ilimitada. ¿Quiere separadores rojos, azules, dorados o incluso arcoíris? La pintura en polvo lo consigue sin esfuerzo. El anodizado, limitado por los principios electroquímicos, ofrece una gama de colores relativamente restringida (principalmente negro, gris, dorado y azul).
En cuanto al coste, la inversión en equipos de pintura en polvo es alta, pero el coste por unidad es un 15-25 % inferior al del anodizado duro. Por eso es popular en el segmento medio: protección razonable a un precio menor que el anodizado duro.
En cuanto a la durabilidad, la pintura en polvo destaca en climas secos y templados, pero en entornos de corrosión extrema (zonas costeras o con mucha sal de deshielo) el rendimiento a largo plazo del anodizado duro es más estable.
📊 Guía rápida de tratamientos superficiales
- Anodizado duro: la mejor resistencia a la corrosión, no se delamina, coste alto
- Pintura en polvo: buena relación calidad-precio, muchos colores, riesgo de delaminación
- Anodizado normal: gran atractivo decorativo, protección moderada, coste moderado
- Sin tratamiento: solo para exposición en interiores; en uso real, la corrosión es segura
Otros tratamientos y la verdad sobre el aluminio desnudo
Tratamiento Dacromet: el mejor compañero del perno
Muchos se fijan en el tratamiento superficial del cuerpo del separador e ignoran los pernos y tuercas que lo acompañan. En realidad, esta tornillería soporta una presión de corrosión aún mayor: está directamente expuesta dentro del buje, donde se concentran el barro, la sal y el polvo de freno.
Dacromet es un recubrimiento anticorrosión diseñado específicamente para tornillería, con escamas de aluminio, polvo de zinc y ácido crómico como componentes principales. Sus ventajas únicas:
- Sin fragilización por hidrógeno: el galvanizado electrolítico tradicional provoca fragilización por hidrógeno en pernos de alta resistencia; Dacromet lo evita por completo
- Protección anticorrosión superior: en ensayos de niebla salina alcanza 500-1000 horas, de 7 a 10 veces más que el zincado tradicional
- Tolerancia a altas temperaturas: soporta temperaturas superiores a 300 °C (junto al disco de freno se superan con frecuencia los 200 °C)
- Buena penetración: penetra en roscas y holguras para una protección integral
Por eso los separadores de rueda de gama alta destacan específicamente los «pernos Dacromet»: es un eslabón clave de la cadena de protección anticorrosión del conjunto.
El rendimiento real del aluminio desnudo
En teoría, las capas de óxido naturales del aluminio 6061-T6 y 7075-T6 ofrecen una protección básica. En ambientes secos y sin contaminación, el aluminio desnudo puede funcionar. Pero en la práctica, esas condiciones ideales casi no existen.
Según la experiencia de usuarios a largo plazo, los separadores de rueda de aluminio desnudo se degradan rápidamente en estos entornos:
- Regiones costeras: aparecen productos de corrosión blancos evidentes en 6 meses
- Zonas con sal de deshielo: la rugosidad superficial aumenta notablemente tras un invierno
- Zonas de contaminación industrial: la lluvia ácida acelera la rotura de la capa de óxido
Más peligroso aún: el aluminio en contacto directo con acero (como buje o pernos) provoca corrosión galvánica. Los separadores de aluminio desnudo y los pernos de acero forman una pila galvánica en la que el aluminio actúa de ánodo y acelera la corrosión. Por eso los fabricantes profesionales nunca recomiendan productos de aluminio desnudo.
El único caso razonable para aluminio desnudo: coches de exposición en interior o vehículos de uso muy escaso en climas completamente secos. Incluso así, la mayoría de los profesionales recomienda al menos anodizado normal: el aumento de coste es limitado, pero el margen de seguridad crece enormemente.
Cómo elegir su tratamiento superficial ideal
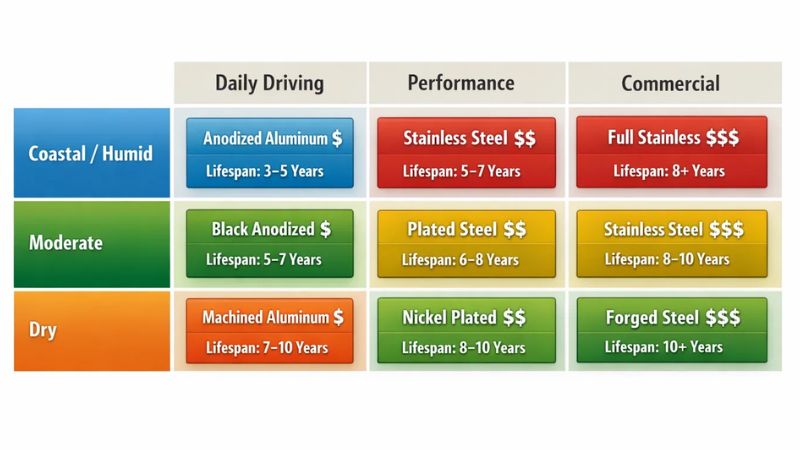
Por entorno climático
En regiones interiores templadas y secas (como el suroeste de EE. UU. o el interior de Australia), la pintura en polvo es la mejor relación calidad-precio. Su capacidad de protección es suficiente, cuesta entre un 15 y un 25 % menos que el anodizado duro y ofrece más colores.
En regiones costeras, de alta humedad o con mucha sal de deshielo, el anodizado duro es la opción más segura. Aunque la inversión inicial es mayor, a lo largo de una vida útil de 5-8 años su resistencia a la corrosión supera claramente a la pintura en polvo. Desde la perspectiva del coste a largo plazo, evitar un reemplazo prematuro ahorra dinero.
Las regiones frías tienen otra consideración especial: a bajas temperaturas la pintura en polvo puede volverse quebradiza y perder resistencia a los impactos. Las capas anodizadas mantienen un rendimiento estable a bajas temperaturas. En los grupos de usuarios de Canadá y los países nórdicos, la penetración del anodizado duro es notablemente mayor que en regiones más cálidas, y no es casualidad.
Por intensidad de uso
Coches de uso diario, con 10-15 000 km al año y cambio de neumáticos cada 2-3 años. Con esta intensidad de uso basta el anodizado normal o incluso una pintura en polvo de calidad. Elegir anodizado duro es la guinda, no una necesidad.
Aficionados habituales a los track days y entusiastas serios del off-road, que montan y desmontan neumáticos con frecuencia y se enfrentan siempre a condiciones extremas. En este escenario brillan las ventajas del anodizado duro: su mayor resistencia al desgaste permite que la capa soporte más ciclos de montaje e impactos sin fallar prematuramente.
Vehículos comerciales y pickups de trabajo: si se usan separadores de acero, la pintura en polvo es la mejor opción (el acero no se puede anodizar). Una pintura en polvo de calidad, con inspecciones periódicas, puede garantizar una vida útil de 3-5 años.
Análisis coste-beneficio
| Surface Finish | Additional Cost | Typical Life (Street) | Typical Life (Track) | Notes |
|---|---|---|---|---|
| Basic choice | +$20-30 | 3-4 years | 5-6 years | Basic choice |
| Powder coating | +$30-40 | 4-5 years | 6-8 years | High value |
| Hard anodizing | +$50-70 | 7-10 years | 10+ years | Long-term optimal |
Desde la perspectiva del coste total del ciclo de vida, el anodizado duro cuesta entre 50 y 70 $ más al principio, pero puede durar de 7 a 10 años en regiones costeras. Mientras tanto, el aluminio desnudo o con anodizado normal puede necesitar sustitución en 2-4 años, con un coste acumulado en realidad mayor, sin contar la mano de obra ni el tiempo de inactividad durante el reemplazo.
Por eso los equipos de competición profesionales y los usuarios intensivos eligen casi siempre anodizado duro: calculan el coste total, no el precio de una sola compra.
Identificación de calidad y mantenimiento diario
Cómo distinguir el anodizado duro real del falso
Algunos productos del mercado afirman tener «anodizado duro», pero en realidad son anodizado normal o incluso pintura. Métodos de identificación:
- Prueba de dureza: con un anodizado duro auténtico, al rascar con fuerza con una llave solo quedan marcas leves; el anodizado normal o los recubrimientos muestran arañazos evidentes
- Uniformidad del color: el color del anodizado duro penetra en la capa de óxido, por lo que incluso los chaflanes de los bordes muestran un negro uniforme; la pintura o los tratamientos deficientes dejan ver el color base en las esquinas
- Cambio de peso: el anodizado aumenta ligeramente el peso (la propia capa de óxido tiene masa), mientras que los recubrimientos añaden un peso más notable
Recomendaciones de mantenimiento diario
Limpiar: use un limpiador neutro y un cepillo suave para retirar el polvo de freno y los restos de sal
Inspeccionar: céntrese en los agujeros de los pernos y las superficies de contacto en busca de desgaste anormal o signos de corrosión
Par de apriete: vuelva a apretar los pernos a la especificación (normalmente 80-140 Nm)
Proteger: no aplique nunca grasa a las roscas de los pernos ni a las superficies de fricción separador-buje: la grasa reduce el coeficiente de fricción, provocando una precarga anómala de los pernos e incluso aflojamiento espontáneo. Aplique solo una cantidad mínima de antigripante en el anillo hub-céntrico del orificio central del separador para evitar el gripado aluminio-acero
El mantenimiento del recubrimiento en polvo se centra en evitar daños en el recubrimiento. Si observa delaminación o arañazos profundos, repare o sustituya sin demora: la base de aluminio expuesta se corroe rápidamente.
El tratamiento superficial es una garantía de rendimiento, no decoración
Elegir el tratamiento superficial de un separador de rueda consiste, en esencia, en equilibrar tres factores: la dureza del entorno, la vida útil prevista y las limitaciones de presupuesto.
Para los usuarios de regiones costeras, de alta humedad o con mucha sal de deshielo, el anodizado duro es la mejor solución a largo plazo: aunque suponga gastar entre 50 y 70 $ más al principio, 7-10 años de rendimiento estable demuestran el valor de esta inversión.
Para los usuarios diarios de regiones interiores secas, un buen recubrimiento en polvo ofrece una excelente relación calidad-precio: protección suficiente, coste moderado y una gama de colores más rica.
En cuanto a los separadores de aluminio sin tratar, por buena que sea la materia prima, no son una opción inteligente en el uso real. Ahorrar entre 20 y 30 $ frente a posibles riesgos de seguridad y a los costes de sustituciones frecuentes simplemente no compensa.
Un último recordatorio: la calidad del tratamiento superficial es un indicador clave de la profesionalidad del fabricante. Las fábricas de separadores de rueda serias indican claramente los procesos de tratamiento superficial, aportan los informes de ensayo correspondientes (como las horas de niebla salina) y ofrecen garantías de calidad. Si falta esa información, por tentador que sea el precio, proceda con cautela.