El tratamiento térmico puede mover la resistencia a tracción de un rodamiento esférico o extremo de barra bien más del 100 %, pero la cifra que importa más que «cuánto más fuerte» es dónde tiene que aguantar esa resistencia realmente. Un extremo de barra casi nunca falla porque el material del fuste se separe simplemente por el medio — falla en un concentrador de tensión: la raíz de una rosca, un radios, un agujero transversal. Esa distinción cambia cómo debería evaluarse realmente un «mejor tratamiento térmico», y es la parte que la mayoría de explicaciones genéricas de temple y revenido se saltan.
El proceso de tres pasos
Para un rod end de acero aleado templable, el tratamiento térmico para ganar resistencia sigue casi siempre la misma secuencia:
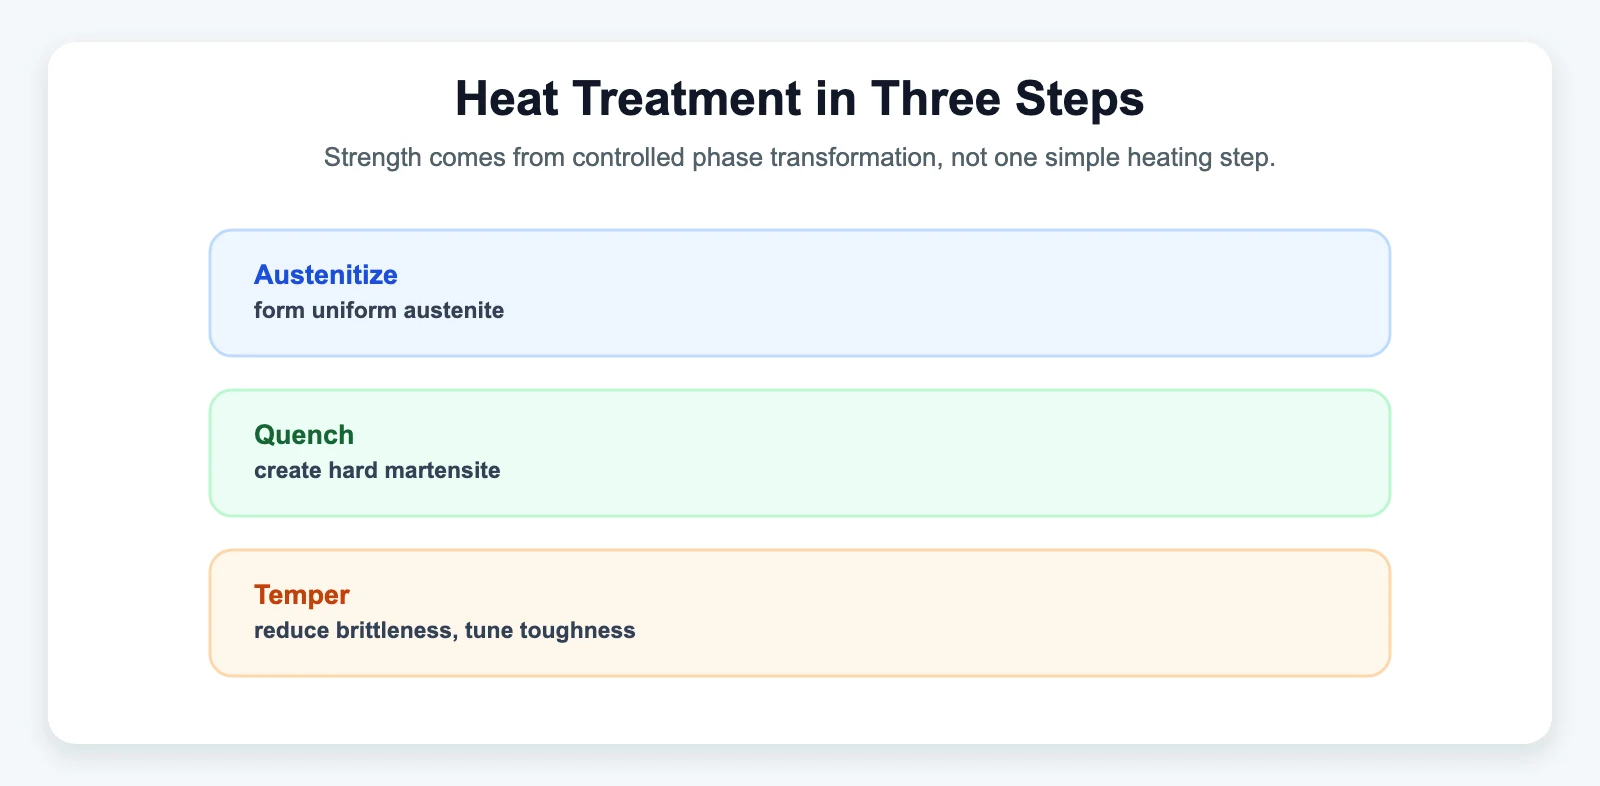
- Austenización: calentar el acero por encima de su temperatura crítica de transformación, lo que disuelve el carbono y los elementos de aleación en una fase austenítica uniforme.
- Temple: enfriamiento rápido (normalmente en agua o aceite) que transforma la austenita en martensita, una microestructura dura y de alta resistencia pero frágil, con una tensión residual interna considerable.
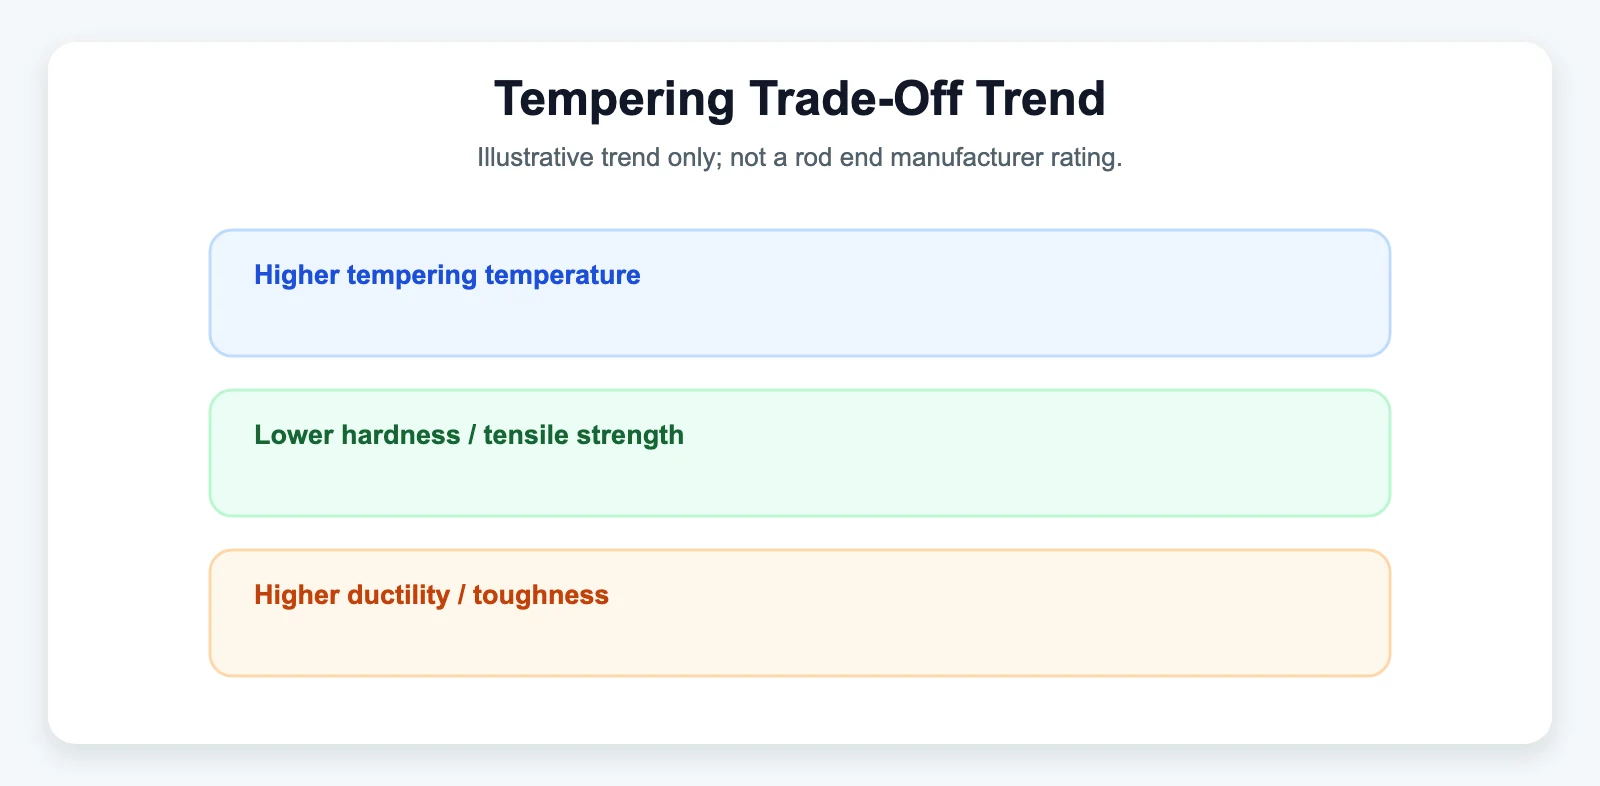
- Revenido: recalentar la pieza templada por debajo de la temperatura crítica para aliviar la fragilidad y la tensión residual. A medida que aumenta la temperatura de revenido, la resistencia a la tracción disminuye mientras aumentan la ductilidad y la tenacidad.
El compromiso central del tratamiento térmico es que temperaturas de revenido más altas reducen generalmente la resistencia a tracción mientras aumentan ductilidad y tenacidad. El equilibrio correcto depende del grado de acero y del servicio previsto.
Una ilustración concreta de la contrapartida
Un estudio de laboratorio universitario (Universidad Técnica Nacional de Atenas, publicado en la revista Thermal Processing) aplicó exactamente esta secuencia a muestras de acero con un 0,53 % de carbono y midió el resultado directamente:
| Estado | Dureza (HRC) | Resistencia a la tracción aprox. |
|---|---|---|
| Templado, sin revenido | 59 | (no convertida en el estudio) |
| Templado + revenido a 200 °C | 51 | ~1.734 N/mm² (~251 ksi) |
| Templado + revenido a 400 °C | 44 | ~1.403 N/mm² (~203 ksi) |
| Templado + revenido a 600 °C | 38 | ~1.200 N/mm² (~174 ksi) |
Lea esta tabla como una ilustración de la relación, no como una especificación de rod end. Es un acero genérico con un 0,53 % de carbono ensayado en condiciones de laboratorio, no el cromo-molibdeno 4130 ni el acero aleado 4340 con los que realmente se fabrican la mayoría de los rod ends, y no es un valor publicado por un fabricante para ninguna pieza concreta. Lo que sí demuestra con claridad es la forma de la curva: la resistencia baja de forma constante al subir la temperatura de revenido, y esa relación se mantiene en su dirección para los aceros aleados que realmente usan los rod ends, aunque las cifras concretas difieran.
Para los aceros de aleación 4130 y 4340, la resistencia a tracción cambia sustancialmente con el tratamiento térmico y el estado del producto. No uses un valor genérico de aleación para diseñar un extremo de barra; basa los cálculos en el estado certificado del material y en datos específicos del componente. (Nuestra pieza complementaria sobre cromo-molibdeno vs. acero al carbono en extremos de barra cubre la selección de material con más profundidad.)
Por qué importa más la ubicación del fallo que la cifra global
La resistencia a la tracción de un rod end como propiedad del material y su resistencia como pieza ensamblada son dos preguntas distintas. Las zonas de un rod end con más probabilidad de fallar bajo carga son:
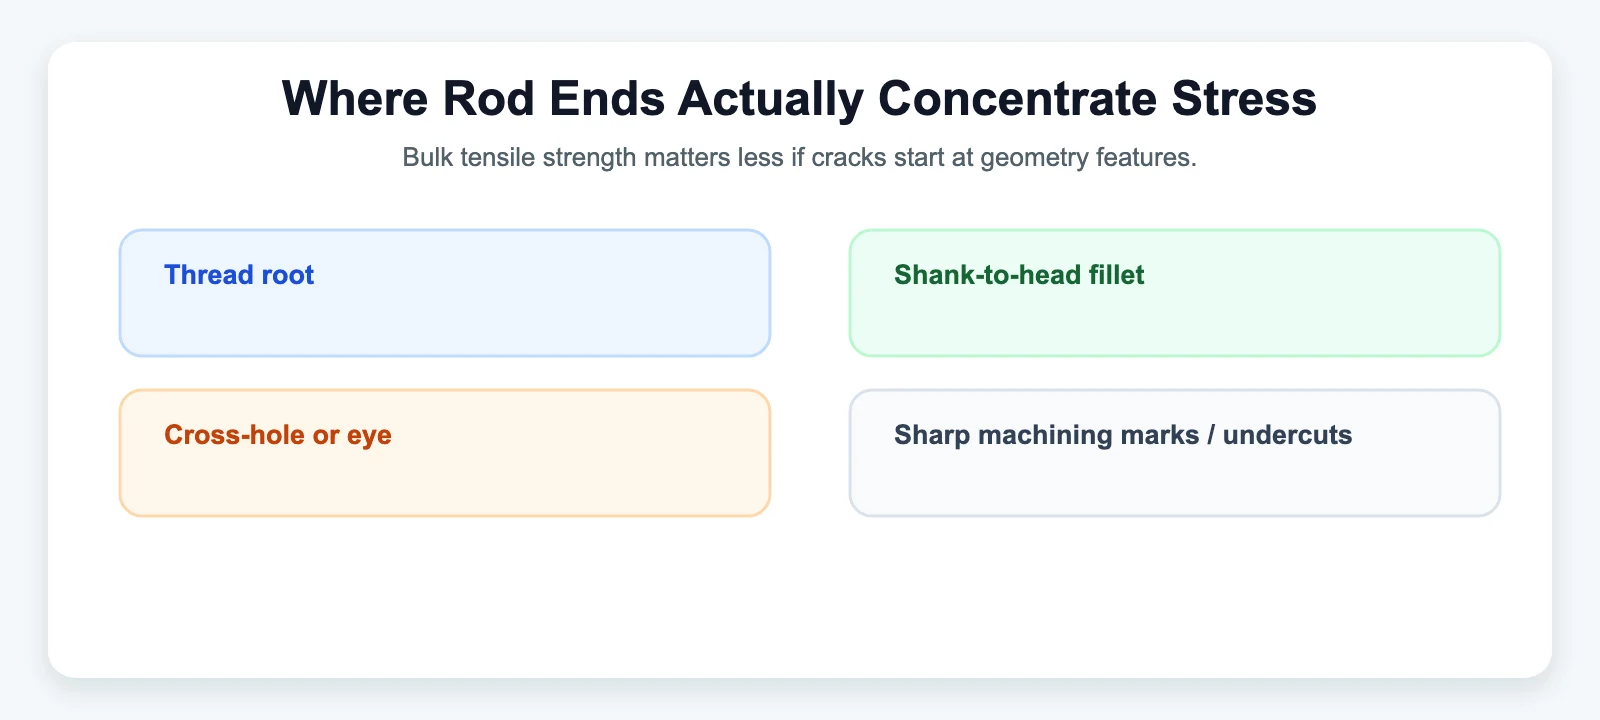
- la raíz de la rosca, donde el propio perfil de la rosca crea una concentración de tensiones
- el acuerdo/transición entre el vástago y la cabeza
- el orificio transversal o el ojo, si el diseño lo usa
- cualquier concentrador de tensiones introducido por el mecanizado: una esquina interior viva, una marca de herramienta, una entalladura
Llevar la dureza al máximo posible para maximizar la resistencia a la tracción global hace estos puntos más peligrosos, no menos: una dureza mayor suele significar menor tenacidad a la fractura, así que una grieta que nace en una raíz de rosca o un acuerdo se propaga más rápido y con menos aviso. El mejor objetivo suele ser un compromiso entre resistencia y tenacidad ajustado a dónde se concentra realmente la carga, no una especificación que simplemente maximice la dureza o la resistencia última a la tracción por separado.
El riesgo posterior al tratamiento térmico que conecta con el recubrimiento
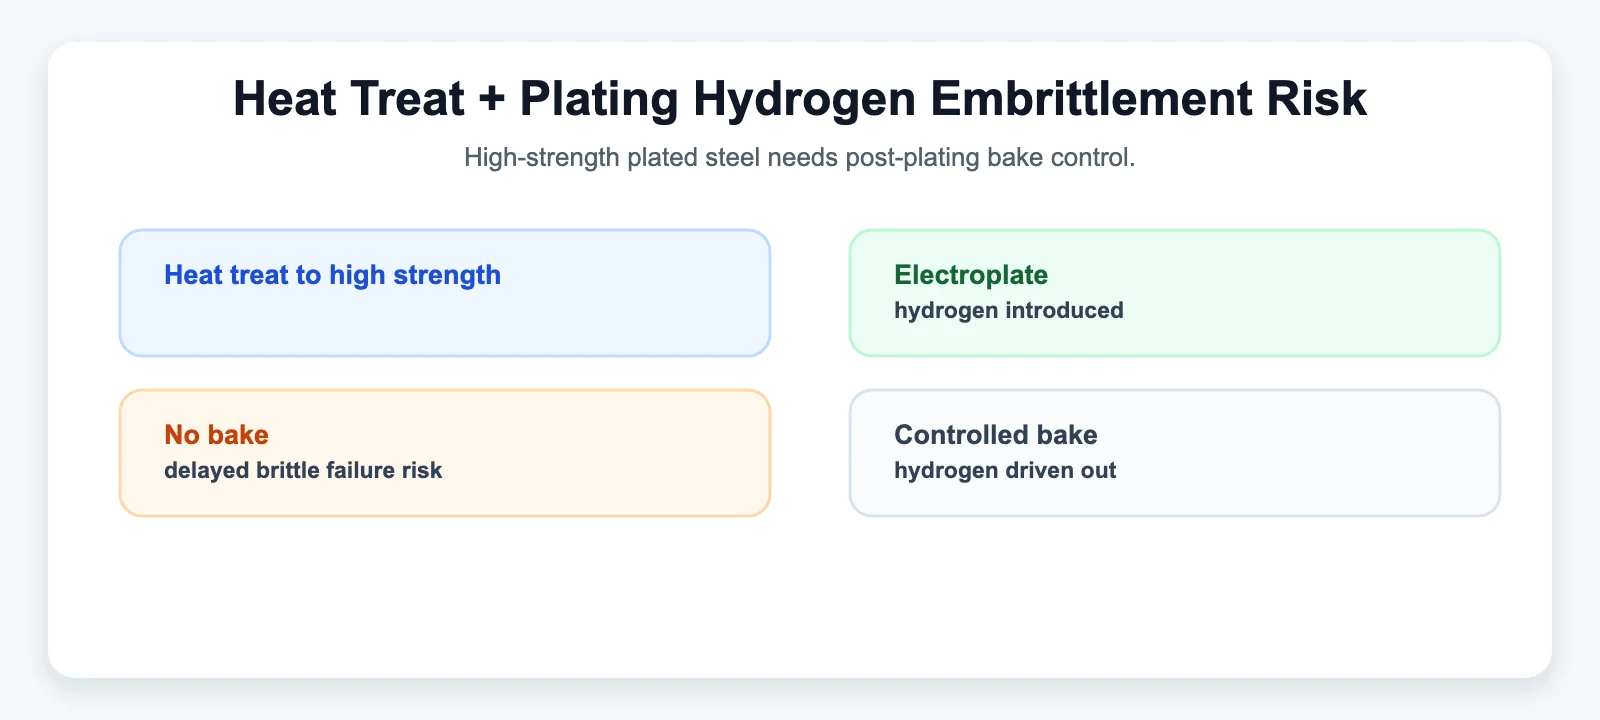
Hay un modo de fallo concreto que conviene señalar porque conecta directamente con un paso tratado en nuestra pieza sobre cromo duro: la fragilización por hidrógeno. Cuando una pieza de acero de alta resistencia (por lo general por encima de unos 160 ksi de UTS) se electrochapada tras el tratamiento térmico — el zinc y el cadmio son los ejemplos clásicos, pero este riesgo aplica también al cromo duro — el hidrógeno atómico generado durante el electrochapado puede migrar al acero. Bajo carga de tracción sostenida, ese hidrógeno absorbido puede desencadenar una rotura frágil súbita y diferida con poca o ninguna advertencia, salvo que la pieza se hornee (un tratamiento térmico controlado tras el chapado) para expulsar el hidrógeno. Es un riesgo real y bien documentado en la fabricación de sujeciones y aceros de alta resistencia, no un caso marginal teórico — cualquiera que especifique extremos de barra tratados térmicamente y chapados por encima de ese umbral de resistencia debería confirmar que el proceso del proveedor incluye un horneado post-chapado.
Qué significa esto en la práctica
El tratamiento térmico no es un único mando que solo va hacia «más resistente» o «menos resistente»: es una contrapartida entre resistencia y tenacidad aplicada a una pieza cuyo riesgo real de fallo se concentra en rasgos geométricos concretos, no repartido de forma uniforme por el material. La especificación de tratamiento térmico correcta para un rod end depende de dónde se espera que falle primero, si es que falla, y cualquier paso de recubrimiento electrolítico aplicado después necesita su propio control de proceso para no introducir un riesgo de fallo frágil que el tratamiento térmico por sí solo no creó.
Lecturas relacionadas: Cromo duro: cómo aumenta la vida útil de los extremos de barra · Cromo-molibdeno (4130) vs. acero al carbono: ¿cuál es el adecuado para tu preparación?