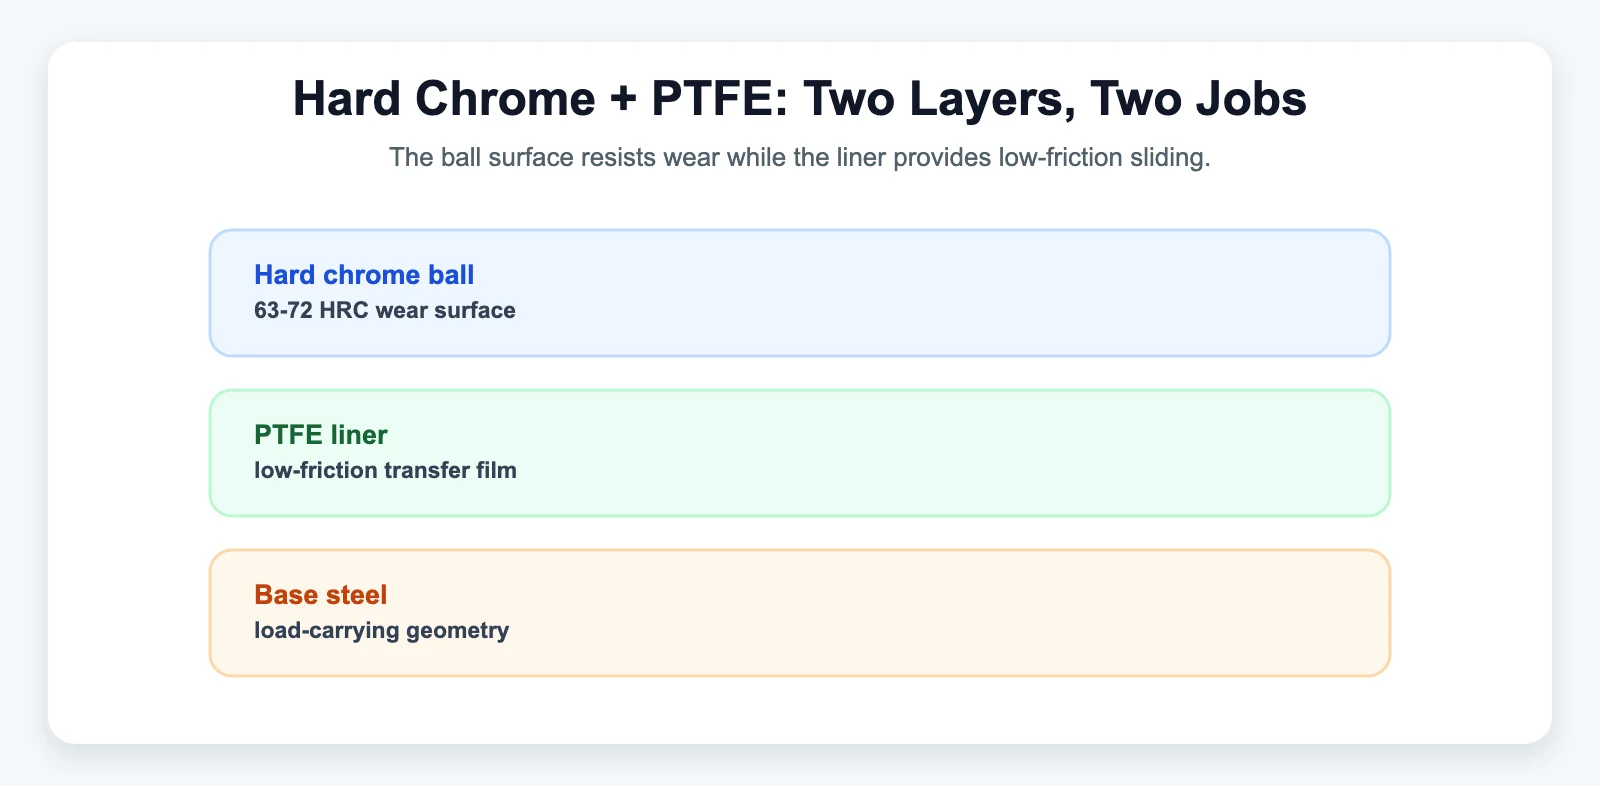
La bola de un extremo de barra casi nunca es acero desnudo. En casi todos los rodamientos esféricos y extremos de barra autolubricantes (con revestimiento PTFE) y en la mayoría de los diseños metal sobre metal, la bola acaba con cromo duro — una capa de cromo electrodepositado de unos 850–1.050 HV (63–70 HRC) de dureza, aplicada a un espesor controlado de entre 0,25 y 1.000 micras según la aplicación. Esa capa hace tres trabajos a la vez: resistir el desgaste, reducir la fricción contra la pista de acoplamiento y proteger el acero base de la corrosión — y es la razón por la que una bola cromada dura puede superar por amplio margen a una sin cromar bajo la misma carga.
Qué es realmente el cromo duro
El cromo duro (también llamado cromo «industrial» o «de ingeniería», a diferencia del cromo decorativo de los embellecedores del automóvil) se deposita electrolíticamente desde un baño de ácido crómico. A diferencia del cromo decorativo, una fina capa cosmética sobre una subcapa de níquel, el cromo duro se construye en capas funcionales más gruesas puramente por rendimiento mecánico, y puede aplicarse directamente sobre la mayoría de los sustratos metálicos, incluidos los aceros aleados con los que se mecanizan las bolas de los rod ends.
Las cifras que importan
Las referencias industriales de cromo duro tratan habitualmente dureza, resistencia al desgaste, resistencia a la corrosión y tolerancia a la temperatura. El rendimiento real depende del espesor del recubrimiento, la preparación de la superficie, el sustrato, la carga y la lubricación, así que confirma las propiedades requeridas con el proveedor de cromado.
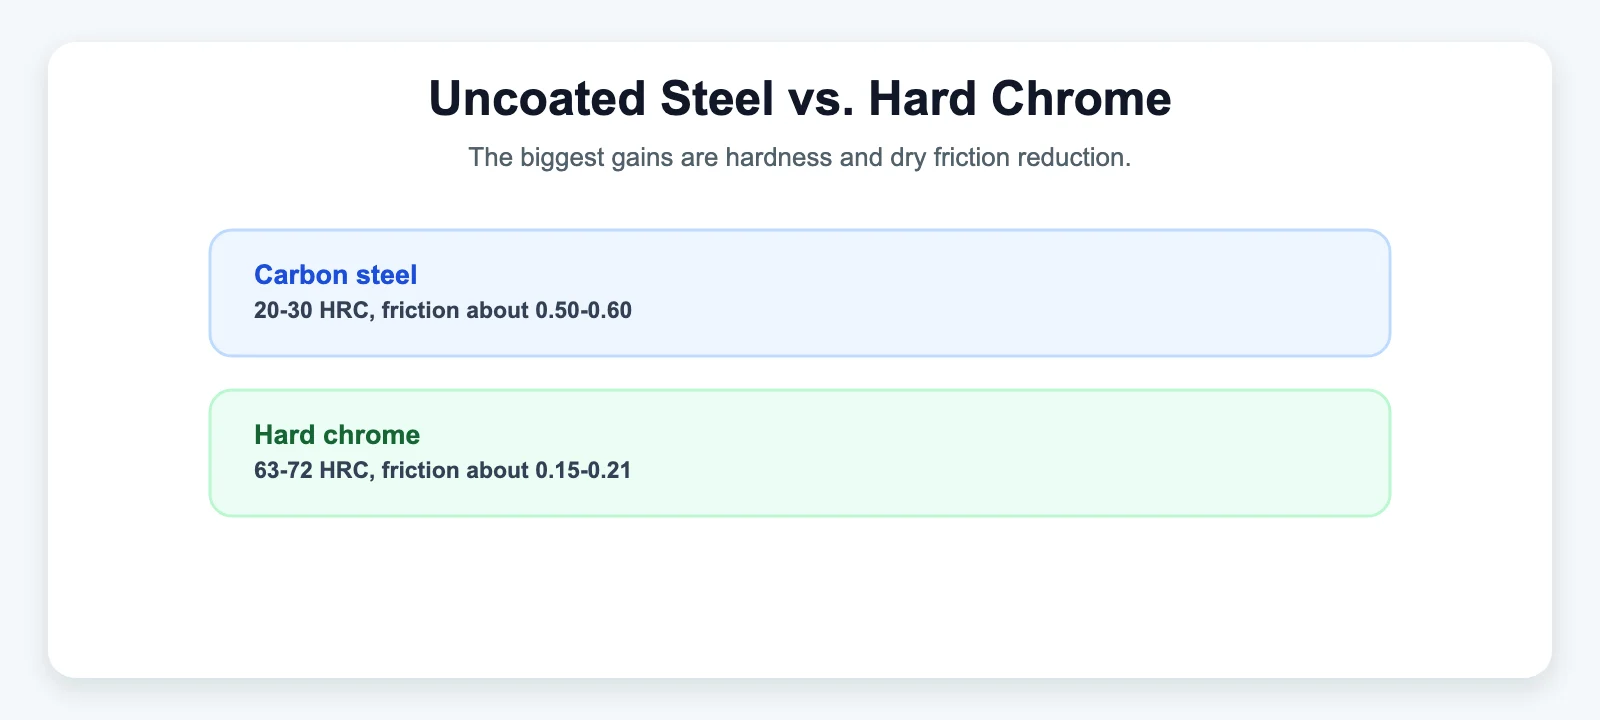
| Propiedad | Acero al carbono sin recubrir | Con cromado duro |
|---|---|---|
| Dureza superficial | 20–30 HRC | 63–72 HRC (850–1050 HV) |
| Coeficiente de fricción, en seco, frente a acero | ~0.50–0.60 | ~0.15–0.21 |
| Coeficiente de fricción, lubricado | — | ~0.16 |
| Espesor típico del depósito | — | 0,25–1.000 micras |
| Temperatura de funcionamiento | — | -400 °F a +1.300 °F (una fuente; por encima de ~1.300 °F el cromo reacciona con el monóxido de carbono, el vapor de azufre y el fósforo) |
Esa cifra de dureza es el dato principal: una superficie de cromo duro es aproximadamente dos o tres veces más dura que el acero aleado endurecido que tiene debajo, y eso es lo que le permite resistir los arañazos, las marcas y la erosión abrasiva por la arenilla que se cuela en la articulación.
Por qué la menor fricción importa tanto como la dureza
El coeficiente de fricción de una superficie de cromo duro contra el acero, aproximadamente de 0,15 a 0,21 en seco, es menos de la mitad que el del contacto acero con acero sin tratar. Menos fricción significa menos generación de calor en la interfaz bola-pista, lo que importa de dos maneras específicamente en un rod end:
- Menos calor por fricción que llega al revestimiento PTFE. Los extremos de barra con revestimiento PTFE ya funcionan sobre una fina película de transferencia en lugar de grasa (consulta nuestra pieza complementaria sobre cómo se autolubrica el revestimiento PTFE); una contra-superficie más lisa y más dura reduce el calor y el desgaste abrasivo que el revestimiento debe absorber a lo largo de su vida útil.
- Desgaste más lento en diseños metal con metal. Donde la bola se apoya directamente contra una pista engrasada, una superficie de cromo duro resiste el gripado (la tendencia de dos superficies metálicas a transferirse material de una a otra bajo contacto deslizante), un modo de fallo habitual cuando la lubricación falla temporalmente.
Qué significa realmente «aumenta la vida útil» (con la salvedad)
El sector del recubrimiento cita habitualmente mejoras de vida al desgaste de entre 2 y 10 veces respecto a piezas sin recubrir, reservando el extremo superior de ese rango para aplicaciones bien controladas. La cifra aparece de forma coherente en fuentes independientes, pero es un rango, no una garantía: el multiplicador real depende de la carga, del régimen de lubricación, de la contaminación, del espesor del recubrimiento y de la preparación de la superficie antes del cromado. Una bola de cromo duro en una aplicación limpia y bien lubricada podría ver una vida al desgaste más cercana al extremo bajo de ese rango; una bola expuesta a arenilla abrasiva y lubricación marginal no verá 10 veces por muy bueno que sea el recubrimiento. Trate «hasta 10 veces» como un límite superior observado en la literatura del sector, no como una especificación que pueda exigir a un proveedor sin controlar el resto del sistema.
Dónde tiene un límite real el cromo duro
El cromo duro forma una capa de óxido pasiva y autoprotectora que resiste bien la oxidación atmosférica y la mayoría de los entornos ácidos y alcalinos. Su único punto débil documentado es la exposición a halogenuros, en particular a cloruros. La sal de carretera, la niebla marina y algunos entornos químicos industriales entran en esta categoría. No es motivo para evitar el cromado duro en un rod end (sigue siendo el acabado estándar por esa misma razón en todo el sector), pero conviene saber que «resistente a la corrosión» tiene un límite, y un rod end que vive en un entorno con mucha sal se beneficia de un guardapolvo o sello además del recubrimiento, no en lugar de él.
Los recubrimientos de cromo duro pueden tener una estructura superficial microfisurada que ayuda a retener lubricante, pero la densidad de fisuras depende del proceso de recubrimiento. Pide al proveedor de cromado datos específicos del proceso; no uses un recuento genérico de fisuras como especificación de diseño.
La economía: una capa de sacrificio que puede volver a recubrirse
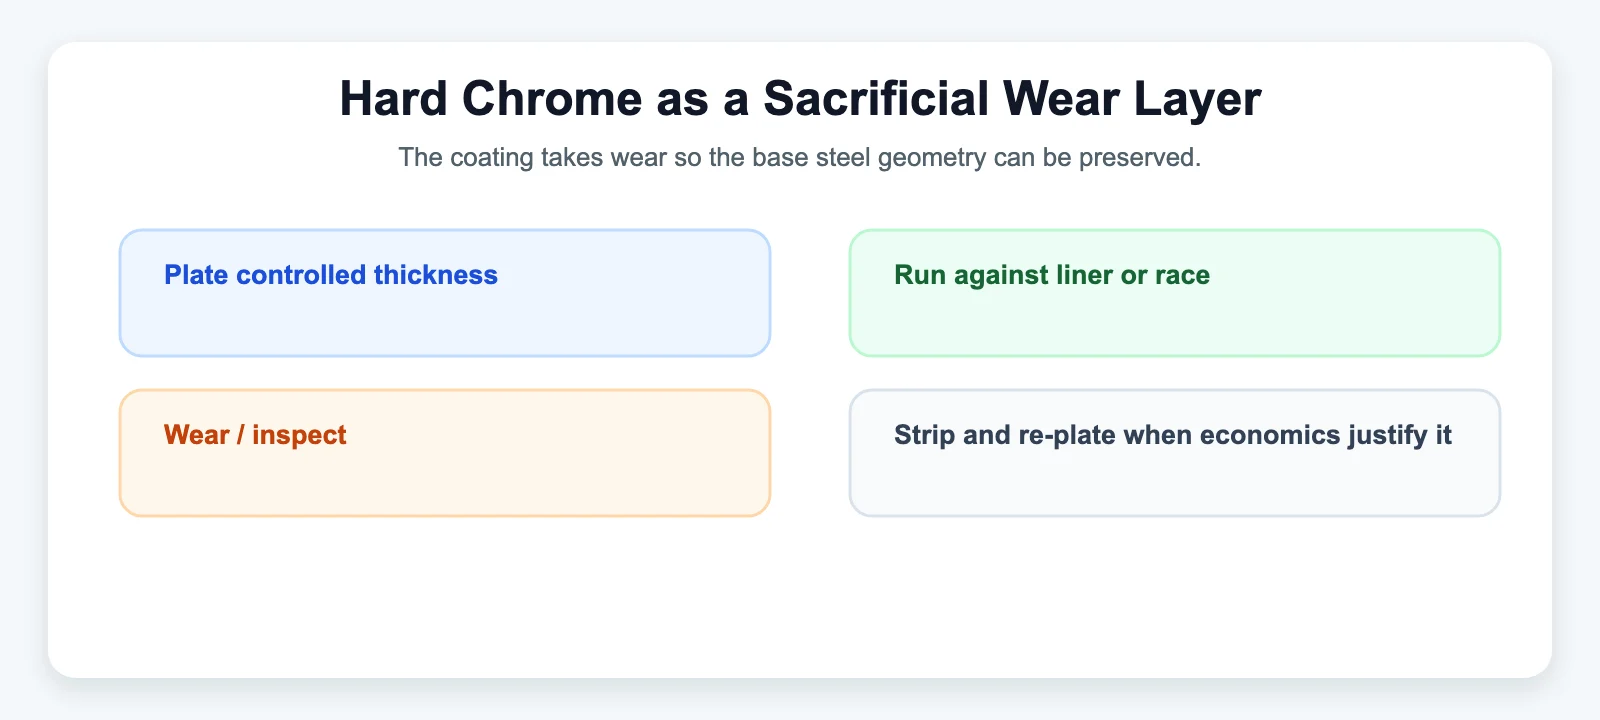
Como el cromo duro puede eliminarse químicamente sin dañar el acero base, una pieza recubierta desgastada no tiene por qué desecharse: puede despojarse, inspeccionarse, rectificarse si hace falta y volver a recubrirse hasta la tolerancia original. En la bola de un rod end esto importa menos a nivel de pieza individual (la mayoría de los rod ends se sustituyen como unidad, no se vuelven a recubrir en campo), pero explica por qué el cromo duro sigue siendo el acabado por defecto en toda la industria de rodamientos y de vástagos hidráulicos: el recubrimiento está diseñado para ser la capa de desgaste, que recibe el daño para que la geometría portante de debajo no tenga que hacerlo.
Lecturas relacionadas: El revestimiento PTFE (Teflón): cómo funciona la autolubricación · Cómo afecta el tratamiento térmico a la resistencia a tracción de un extremo de barra · ¿Qué es un extremo de barra «autolubricante»?